Pri zváraní nehrdzavejúcich rúr metódou TIG je kľúčové odstrániť z okolia zvaru kyslík a nahradiť ho ochranným (inertným) plynom. Len tak zabránite zmene farby a narušeniu zloženia kovu a zabezpečíte kvalitu zvaru aj koreňa. Rozhodujú správny difúzor, stabilný prietok a tlak plynu a dôsledné dodržanie bezpečnosti.
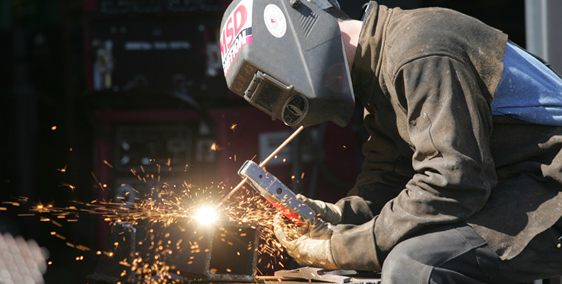
Ochranný plyn pri zváraní s otvorenou hlavou
Použitie ochranných plynov sa líši podľa aplikácie. Pri zváraní s otvorenou hlavou (automatické aj manuálne) je plyn rozvádzaný cez dýzu a difúzor. Difúzor je umiestnený v horáku pod keramickou tryskou a je prepichnutý množstvom malých otvorov. Ak uvažujete o ručnom horáku TIG, spoločnosť AXXAIR odporúča pri výbere difúzora nepozerať sa na cenu – práve difúzor je zodpovedný za rovnomerné rozloženie ochranného plynu.
Ďalším užitočným nástrojom pre manuálne aj automatizované zváranie s otvorenou hlavou je koncový horák, ktorý možno použiť aj na spätný plyn a smerovať ochranný plyn priamo na zváranú časť. Pri ručnom zváraní treba manéver vykonávať opatrne a s dostatočným množstvom plynu.
Zváranie s uzavretou hlavou
Pri orbitálnom zváraní s uzavretou hlavou sa komora zváracej hlavy naplní ochranným plynom, čím sa vytlačí atmosférický vzduch vrátane kyslíka. Zvar potom prebehne bez problémov, pokiaľ je dodržaný čas predplynovania – ten pre uzavretú komoru vypočíta orbitálny zdroj automaticky. Čas preplachovania rúrky sa mení podľa jej veľkosti a dĺžky inertnej zóny.
Pri dlhých rúrach má zmysel obmedziť inertizačnú zónu a vytvoriť tieniacu komoru pomocou silikónových prírub alebo balónikov umiestnených približne 10 cm na každej strane zvaru. Po dokončení sa balóniky jednoducho odstránia posunutím pomocou špeciálneho kábla.
Sedem nástrah, ktorým sa treba vyhnúť
- Plyn. Otvorenie plynovej fľaše počas procesu je kľúčové. Ak sa fľaša neotvorí, rúrka sa počas plnenia spáli pre nedostatok ochranného plynu a spáli sa aj citlivá volfrámová elektróda.
- Prievan a prúdenie vzduchu. Pri zváraní vonku môže náhodne preniknúť kyslík. Odporúča sa vytvoriť chránené prostredie pre lepšiu kontrolu zvárania.
- Prietok plynu a tlak vo vnútri rúrky. Prietok musí byť stabilný a tlak pod kontrolou. Príliš vysoký vnútorný tlak vytlačí zvarový šev von a výsledok pôsobí duto; vyrovnaný tlak vzhľad zvaru neovplyvní.
- Hustota plynu. Argón je ťažší ako vzduch – vstup plynu patrí dole, výstup hore. Dusík je ľahší ako vzduch – vstup hore, výstup dole, aby sa kyslík vytlačil ku dnu.
- Bezpečnosť v stiesnených priestoroch. Ochranné plyny sú bez zápachu a zvárač si nemusí uvedomiť riziko udusenia. Pri práci v nádrži či inom uzavretom priestore musí zvárač pracovať vo dvojici s osobou zvonka a treba vopred starostlivo vykonať analýzu nebezpečenstva.
- Výber správneho plynu a prvkov. Zvoľte čo najčistejší plyn podľa požadovaného výsledku. Ak plyn prechádza poréznym, starým alebo znečisteným potrubím, kvalita zvaru klesne – preto uprednostnite tuhé rúry pred flexibilnými, ktoré pri tlaku vytvárajú „špongiový“ efekt.
- Tienenie: balóny alebo príruby? Balóny sú krehkejšie a pri prepichnutí či prehriatí ich treba vymeniť. Príruba v tvare „U“ je robustnejšia a použiteľná opakovane, hoci jej príprava je náročnejšia. Alternatívou sú vo vode rozpustné pásky – po zváraní stačí rúru naplniť vodou a zátka sa rozpustí.
Poradíme vám s orbitálnym zváraním
Ako autorizovaný distribútor značky AXXAIR pre Slovensko vám v ant s.r.o. predvedieme centrátory, úkosovačky aj orbitálnu technológiu a pomôžeme nastaviť správne parametre pre vašu aplikáciu. Pozrite si orbitálne zváračky rúr alebo nás kontaktujte.
Aktualizované 09. júla 2026.